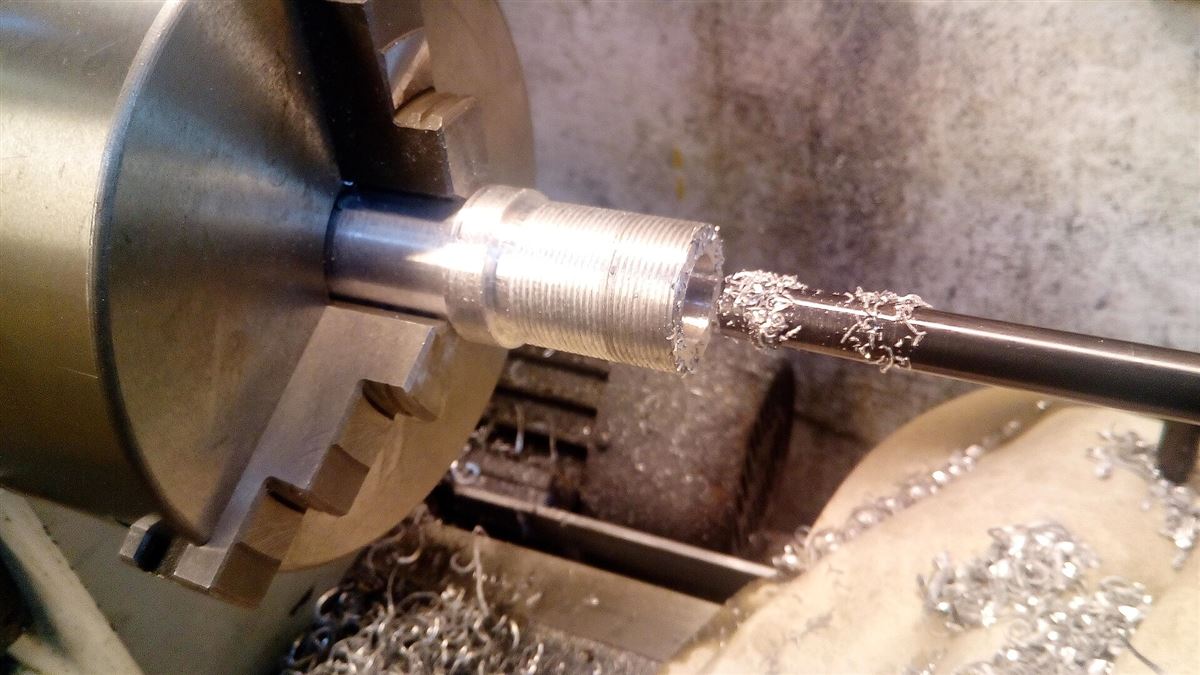
Tornalama işlemleri, kesicinin parçanın dışında mı yoksa içinde mi çalıştığına göre ikiye ayrılır. İkisi de aynı tezgâhta yapılır ama takım seçimi ve işleme koşulları birbirinden oldukça farklıdır.
Dış tornalama
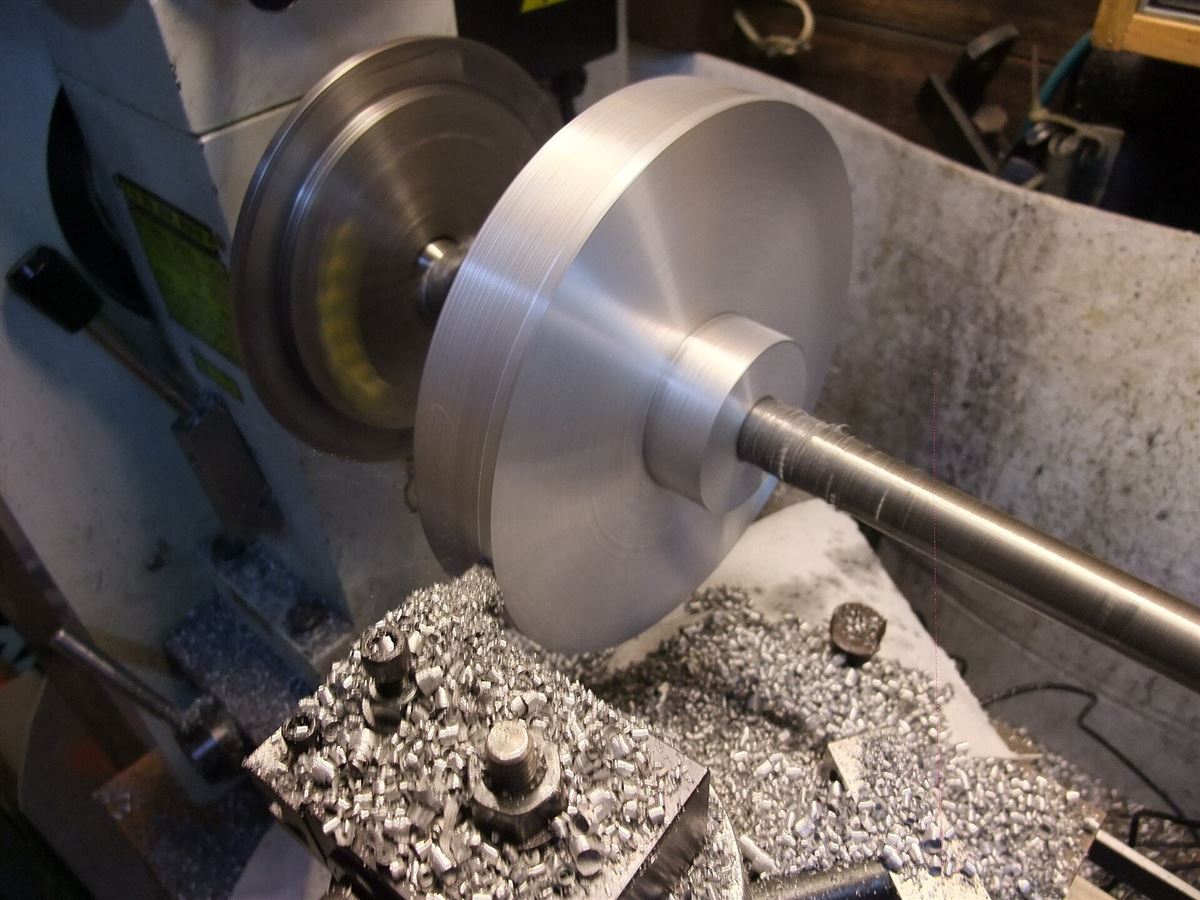
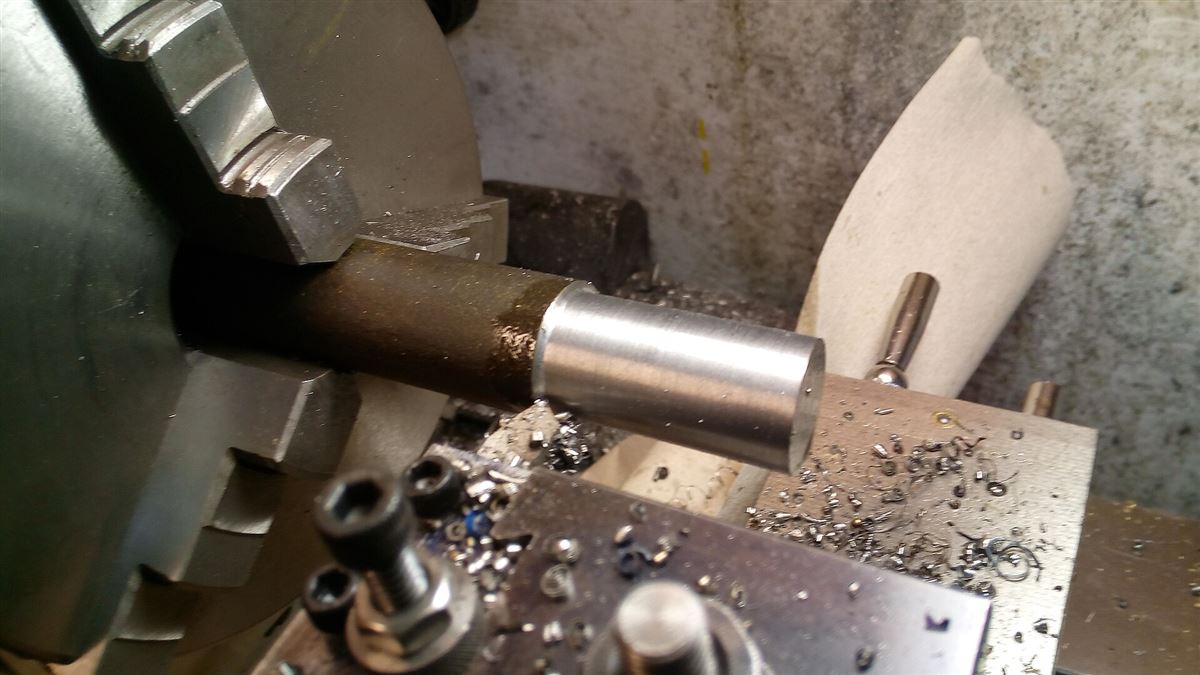
Kesici takım parçanın dış yüzeyinde çalışır; çap küçültülür, kademe, konik ya da radyüslü profil verilir. Mil, piston ve saplama gibi parçaların büyük bölümü dış tornalamayla biçimlenir. Takım kısa ve rijit olduğu için yüksek talaş kaldırma ve iyi yüzey kalitesi elde etmek görece kolaydır.
İç tornalama (delik tornalama)
Önceden delinmiş bir deliğin içi, delik kateri adı verilen ince uzun takımla büyütülür ve ölçüsüne getirilir. Burç, gövde, flanş ve kapak gibi parçaların iç çapları bu yöntemle işlenir.
- Takım deliğin içine uzandığı için titreşime daha yatkındır; sarkma boyu kısa tutulmalıdır.
- Talaşın delikten dışarı atılması zordur; soğutma sıvısı ve talaş kırıcı geometri önem kazanır.
- Geçme toleranslı (ör. H7) iç çaplarda ölçüm daha hassas yapılmalıdır.
Hangisi ne zaman?
Çoğu parçada ikisi birlikte kullanılır. Örneğin bir flanşlı burçta dış çap ve flanş dış tornalamayla, yatak yüzeyi olan iç çap ise iç tornalamayla işlenir. Eş eksenliliğin korunması için mümkünse her iki işlem aynı bağlamada yapılır.
İç ve dış tornalama gerektiren parçalarınız için hizmetlerimizi inceleyin.